在弯管加工车间里,*怕听到的声音是什么?不是设备的轰鸣,而是设备突然停下来的寂静。
一台弯管机停产,意味着整条生产线的停滞。操作人员在等待,后续工序在等待,客户在等待。每多停一分钟,损失的都是真金白银。
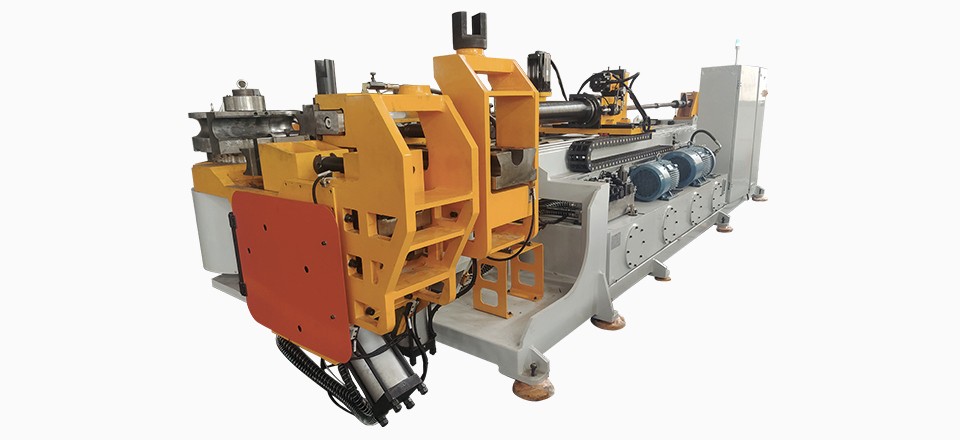
然而,弯管机作为一种高精度、高负荷的加工设备,在使用过程中难免会出现各种故障。关键不在于“会不会出故障”,而在于“出了问题能不能快速找到原因、快速修复”。本文华梦机械弯管机专家整理了一份弯管机常见故障速查手册,帮助工程师和维修人员在故障发生时快速定位问题、高效排除故障。
一、故障一:液压系统压力不足
故障表现
管材弯曲不到位或速度异常。设备动作缓慢、无力,无法完成正常的弯曲操作。
可能原因与排查步骤
*步:检查液压油油位。油位过低会导致油泵吸油不畅,系统压力无法建立。检查油箱油位是否在正常范围内,不足则补充HLP46抗磨液压油。
第二步:检查油泵吸油口滤网。滤网堵塞会导致油泵吸油阻力增大,供油不足。拆下滤网清洗或更换。
第三步:检查油泵是否内泄。油泵内部磨损会导致内泄增大,输出流量和压力下降。如果油泵运行噪音异常或温升过快,可能需要更换油泵。
第四步:检查液压阀是否卡滞。电磁阀卡滞会导致油路不通或方向错误。清洗阀芯或更换电磁阀。
第五步:检查油缸密封圈是否老化。密封圈老化会导致油缸内泄,压力无法保持。更换密封圈。
二、故障二:弯管角度偏差大
故障表现
弯曲后的管材角度与设定值存在明显偏差,超出公差范围。
可能原因与排查步骤
*步:检查模具磨损。弯管模的R角在长期使用中会逐渐磨损变大,导致弯曲角度偏差。用卡尺测量模胎R角,磨损量超过0.2毫米需修复或更换。
第二步:检查角度传感器。传感器偏移或损坏会导致反馈信号不准确。校准传感器或更换。
第三步:检查液压压力稳定性。液压压力不稳会导致每次弯曲的力不一致,角度波动。检查液压系统压力是否稳定,排查压力波动的原因。
第四步:检查模具安装。模具安装松动或位置偏移会导致角度偏差。检查模具安装螺栓是否紧固,模具定位是否准确。
第五步:检查管材一致性。同一批次管材的材质、壁厚存在差异时,回弹量也会不同,导致角度波动。检查管材来料质量。
三、故障三:动作异常(油缸不动作或动作混乱)
故障表现
按下操作按钮后,油缸不动作、动作不到位或动作顺序混乱。
可能原因与排查步骤
*步:检查电源和开关。检查数控液压弯管机电源开关内的轴承钢球是否脱落。钢球在电源开关中起着关键作用,脱落会导致开关失效。
第二步:检查液压油是否充足。油箱内液压油不足会导致系统无法建立足够压力。补充液压油至正常油位。
第三步:检查电磁阀。电磁阀线圈烧毁或阀芯卡滞会导致油路不通。检查电磁阀是否通电、阀芯是否卡滞。
第四步:检查PLC或控制器输出。控制器输出信号异常会导致电磁阀不动作。检查控制器输出点是否正常。
四、故障四:渗油与漏油
故障表现
设备出现液压油渗漏,地面有油渍。
可能原因与排查步骤
*步:检查管路接头。管路接头松动或密封圈老化会导致渗油。拧紧接头或更换密封圈。
第二步:检查油缸密封。油缸活塞杆顶端密封圈损坏会导致渗油。更换14×2.4 O型密封圈。
第三步:检查阀组密封。阀组安装面密封不良会导致渗油。更换密封垫或重新紧固阀组螺栓。
五、故障五:模具损坏
故障表现
模具安装孔裂开、模具表面崩裂或过度磨损。
可能原因与排查步骤
*步:检查是否有侧向载荷。模具顶出时有侧向载荷会导致安装孔裂开。检查两个支承轮位置是否对称。
第二步:检查工件位置。弯过的工件再弯时位置未放正会产生额外载荷。放正第二次弯曲的位置。
第三步:检查润滑。支承轮和工件贴合处应涂油,减少摩擦和侧向力。
六、预防性维护建议
与其等故障发生后再紧急抢修,不如建立系统的预防性维护体系:
每日检查:检查液压油油位、检查各运动部件润滑状态、检查模具安装是否牢固。
每周维护:清洁滤油器或管路、检查管路接头是否有渗漏。
每月检测:测量模具磨损量、检查传感器精度、测试系统压力。
季度保养:更换液压油和滤芯、检查油泵和电机状态、校准控制系统。
七、结语:故障不可怕,不会排查才可怕
弯管机的故障是不可避免的——任何机械设备在长期运行后都会出现各种问题。真正可怕的不是故障本身,而是故障发生时不知道从哪里开始排查、不知道如何快速修复。
一份系统的故障速查手册,就是弯管车间*实用的“救命指南”。它让维修人员能够在故障发生时快速定位问题、高效排除故障,*大限度地减少停机时间。
记住:预防胜于抢修,系统胜于经验。建立完善的故障诊断体系和预防性维护制度,是保障弯管机长期稳定运行的根本之道。