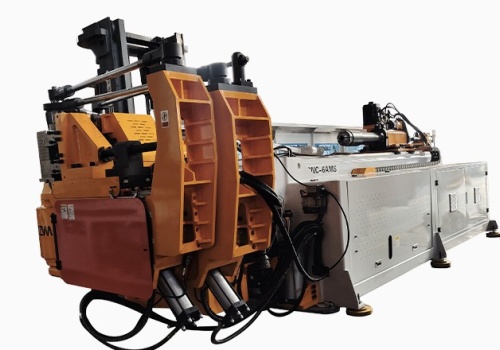
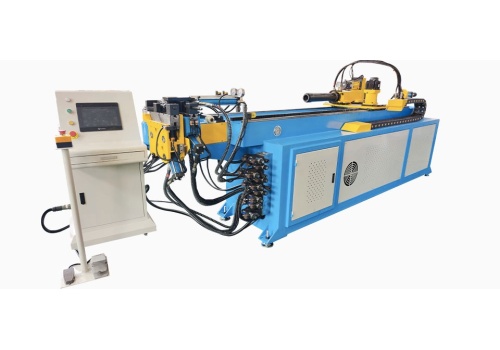
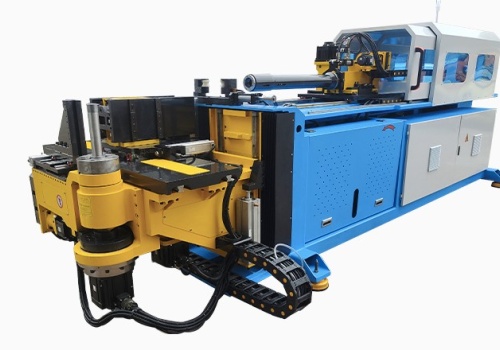
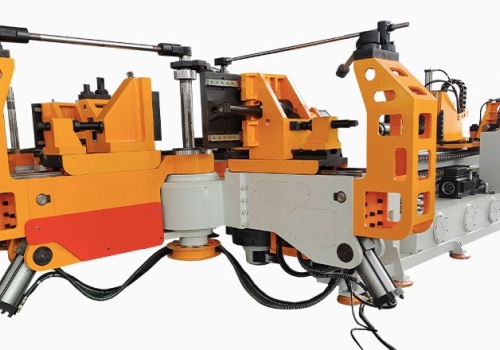
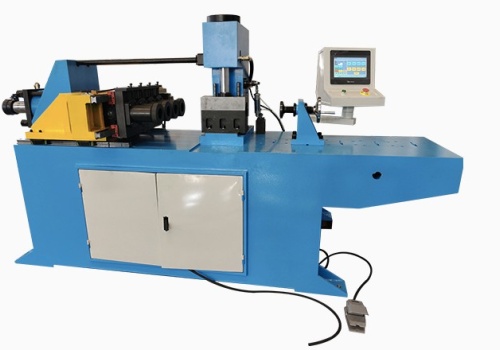
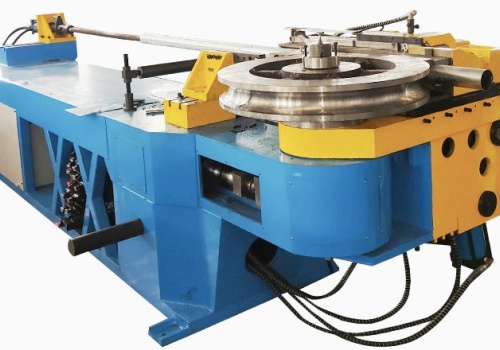
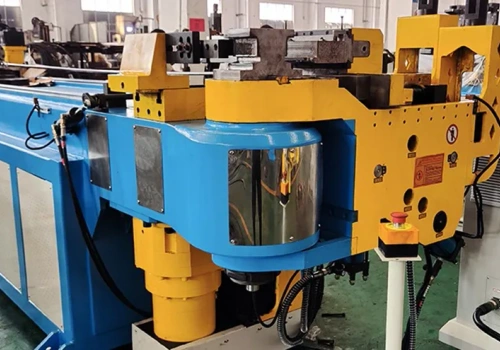
在液压弯管机的弯管过程中,“回弹”是一个无法回避的物理现象,也是影响弯管精度的*主要因素。它是指管材在弯曲卸载后,其弯曲角度和半径发生弹性恢复,向相反方向回退的现象。
在弯管加工车间,*怕的不是设备出故障,而是出了故障不知道从哪里排查。液压弯管机作为一种高精度、高负荷的加工设备,在使用过程中难免会出现各种故障。系统压力不足、油缸动作异常、设备噪音振动——这些问题如果不能在短时间内解决,就会造成长时间停机。
在管材加工中,弯管和切割通常是两道独立的工序——先在弯管机上完成弯曲,再将弯好的管件搬运到激光切割机上进行开孔、切端。这个看似简单的流程,却隐藏着一个容易被忽视的精度杀手:二次装夹。
在弯管加工企业的成本结构中,设备能耗往往是一笔“糊涂账”——电费单每月照付,却很少有人真正计算过,一台弯管机到底消耗了多少电、浪费了多少电。
不锈钢、铝合金、钛合金——这三种材料是弯管加工中*常见的“主角”,但它们的弯曲特性截然不同。不锈钢强度高、回弹大、加工硬化显著;铝合金延展性好但表面软、容易划伤;钛合金比强度高但常温塑性差、弯曲难度极大。
在弯管加工领域,设备选型是一项牵一发而动全身的战略决策。选一台功率不足的设备,面对大口径厚壁管时“弯不动”,生产效率大打折扣;选一台过于高端的设备,初期投入巨大,日常维护成本高昂,大量功能闲置浪费。
在弯管加工中,弯曲角度和尺寸精度往往是工程师关注的焦点。然而,还有一个同样重要却常被忽视的质量维度——管材的表面质量。
在管材弯曲加工中,有一个问题困扰了行业整整三十年——回弹。几乎所有金属管材在弯曲后都会发生一定程度的弹性恢复,导致实际弯曲角度与目标角度存在偏差。
薄壁管因其轻量化优势,在航空航天、汽车制造、空调制冷等领域的应用日益广泛。然而,薄壁管(t/D比值通常小于0.05)的弯曲加工是弯管领域公认的难题——管壁薄、刚性差、极易在弯曲过程中产生起皱、开裂和椭圆度过大等质量缺陷。
在管材弯曲加工领域,“起皱”和“开裂”是两个*让工程师和操作者头疼的质量问题。尤其是对于不锈钢管材,由于其强度高、延展性相对较差、加工硬化显著,弯曲过程中的起皱和开裂问题尤为突出。
在管材弯曲加工领域,有一个问题如同幽灵般萦绕了整整三十年——回弹。无论是不锈钢、铝合金还是钛合金,几乎所有金属管材在弯曲后都会发生一定程度的弹性恢复,导致实际弯曲角度与目标角度存在偏差。
在管材加工行业中,弯管机作为核心设备,其产品效率直接决定企业的产能、成本与交付周期。面对日益增长的订单需求与严苛的质量标准,单纯依靠延长工时已无法满足市场竞争要求。