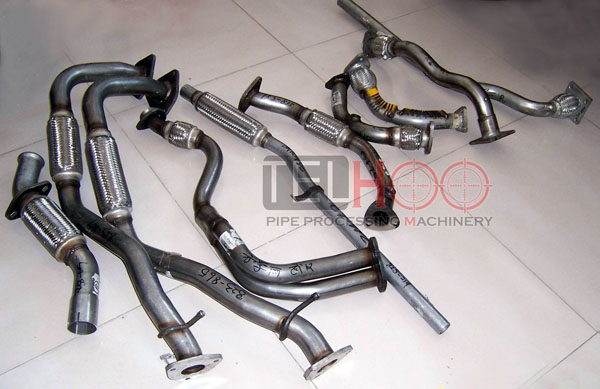
一根管材从原料到成品,往往要经历切断、管端成型(扩口、缩口、倒角)、弯曲等多道工序。在传统离散式生产中,这些工序分布在不同的设备上,管件在设备之间被反复搬运、重新装夹、重新定位。每一次装夹都是一次精度风险,每一次搬运都是一次效率损耗。
将弯管与管端成型集成到同一条产线上,正在改变这一局面。全自动一体化管材加工生产线将自动装载、供料、管材弯曲和多站管端成型集成于一体,原料管自动送入系统后,在一个生产周期内完成弯曲、扩口、收缩、倒置及其他管端操作的完整流程。这不是简单的设备拼接,而是工序逻辑的重构。
一、离散式管端成型的三个隐性成本
管端成型(缩口、扩口、倒角、墩筋等)与弯曲分离时,产生的成本远不止“多一台设备”的固定资产投资。
装夹误差的累积是首要问题。管件在*台设备上完成弯曲后,其几何状态已经包含了弯曲回弹和可能的微小畸变。转移到管端成型设备时,需要以弯曲后的形状为基准重新定位。定位基准的转换,不可避免地将装夹误差叠加到管端尺寸上。对于压配公差在微米级的管件,这种叠加可能是致命的。
在制品库存和等待时间是第二重成本。弯曲和管端成型之间的节拍不匹配,必然产生在制品缓冲。在制品占用资金、占用空间,更占用“从投料到交付”的时间。
搬运损伤是第三重成本,对薄壁管和有色金属管尤为突出。弯好的管件在转运过程中的磕碰和划伤,可能直接导致报废。
二、一体化产线的技术架构
一体化产线的核心设计思想,是管件不离开夹持基准。弯曲和管端成型在同一个生产周期内、同一个定位体系下完成,工序之间的精度传递不再经过“卸下—搬运—重新装夹”的损耗环节。
在驱动层面,一体化产线通常采用伺服-液压混合驱动。伺服负责*定位和重复性动作,液压负责提供管端成型所需的大成形力。定位重复精度可以达到±0.03mm,这对于弯曲和管端成型的协同定位至关重要。产线支持碳钢、不锈钢和铝合金管材,外径覆盖范围可扩展至60mm,壁厚覆盖1.0至4.0mm,并可根据产品需求集成切割、冲孔、倒角等额外模块。
管端成型本身涵盖的工艺范围相当宽:缩口、扩口、封口、去毛刺、翻边、螺纹攻丝、滚压等都可以在同一套系统中配置完成。这意味着,对于许多管类零件而言,弯曲之后并不需要把管件送往第二台专用设备,所有端部特征可以在同一产线上闭环完成。
三、一体化对弯管工艺提出的新要求
集成不是“把两台设备拼在一起”那么简单。弯管工序在一体化产线中,需要为管端成型“让路”和“铺路”。
弯曲后的管端位置和姿态,必须*落在管端成型工位的可达范围内。这意味着弯曲程序的生成不能只考虑弯曲形状本身,还要考虑管端在产线坐标系中的*终位姿。弯曲回弹的补偿精度,不仅影响弯曲角度,还影响管端成型时的定位基准可靠性。
从质量管控的角度看,一体化产线把原本分散在两道工序的质量控制点合并到了一起。弯曲缺陷和管端成型缺陷需要在同一个检测节点上同时识别和追溯。这对过程数据的连贯性提出了更高要求,但也为“一根管子一个质量档案”的全流程追溯创造了条件。
四、适用场景与选型判断
一体化产线*适合的场景具有几个共同特征:管件同时包含弯曲特征和管端成型特征;批量足够大,能够摊薄产线的换型成本;对尺寸一致性和交付节拍有明确要求。
对于管端特征简单、批量较小的产品,独立设备仍然具有灵活性优势。对于弯曲和管端成型分别由不同供应商供货、且两者之间的物流和库存成本可控的场景,一体化的紧迫性也相对较低。
真正的决策分水岭在于精度链的长度。当管端尺寸公差收紧到需要严格控制“弯曲后状态”作为管端成型基准时,一体化就不再是效率选项,而是精度上的必要选择。
结语
弯管与管端成型的一体化,本质上是在消除工序之间的“边界成本”。当一根管子不再需要在设备之间流浪,装夹误差、在制品等待和搬运损伤同时消失。对于同时要求弯曲精度和管端密封精度的管类零件,一体化产线正在从“先进选项”变成“合理默认”。