回弹是弯管加工中*顽固的精度敌人。传统补偿法依赖经验公式或试弯数据,在材料批次稳定、形状简单的条件下尚可应付。但当材料批次波动、高强合金应用增多、弯曲形状趋于复杂时,“离线算好的补偿值”很快就不够用了。
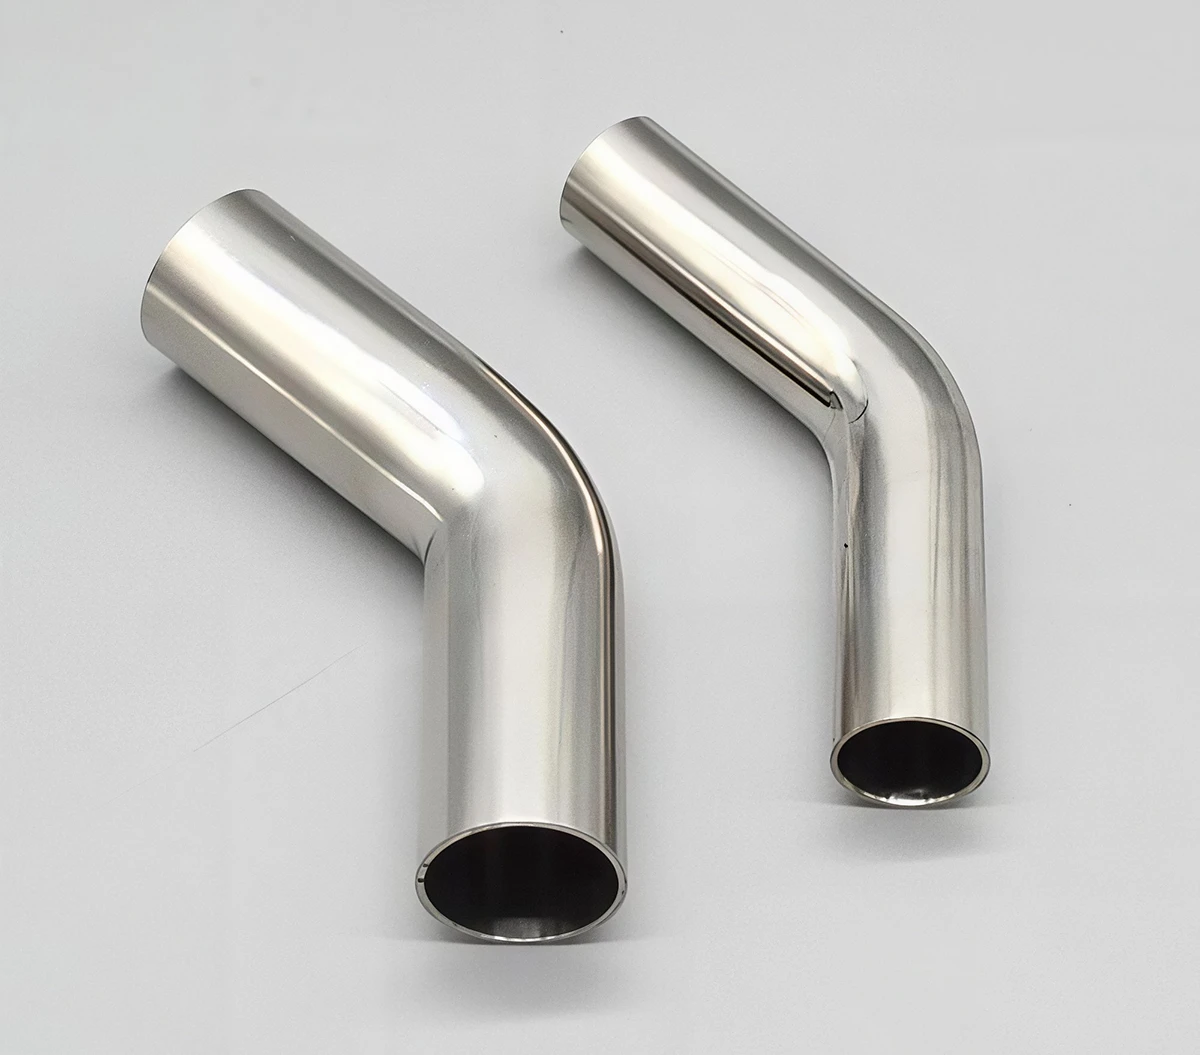
真正的突破口,不在于把补偿公式做得更复杂,而在于让系统在弯曲过程中“知道”回弹正在发生什么,并实时做出调整。这就是实时回弹预测与智能补偿的技术方向。在这一方向上,国内研究团队已经拿出了可验证的数据:利用BP神经网络对钛管小半径精密绕弯进行回弹预测,预测值与实际值的误差小于6.9%;进一步引入粒子群优化算法后,预测相对误差稳定控制在4.2%。多传感器融合的实时监测方案,则可以将测量回弹角度的平均误差控制在0.12°以内。
一、为什么离线补偿不够用
离线补偿的隐含假设是:同一材料、同一规格、同一模具下的回弹行为是稳定的。这个假设在现实中经常不成立。
原材料壁厚公差是回弹波动的主要来源之一。厚壁管的壁厚公差可达10%,且管与管之间可能存在显著差异,这对回弹的影响不可忽略。高强合金的回弹量本身较大,材料性能的微小波动会放大为弯曲角度的明显偏差。当产品公差收紧到±0.1°甚至更严时,固定补偿值的“命中率”会迅速下降。
离线补偿的第二个局限是“事后性”。传统流程是弯后测量、发现偏差、修正参数、重新弯曲。每一轮修正都消耗材料和时间,而且修正结果只对“下一件”有效,已经弯废的这一件无法挽回。
二、实时预测的技术路径
实时回弹预测的核心,是在弯曲过程中或弯曲刚结束时,快速获得回弹量的估计值,并将补偿指令反馈到控制系统中。
数据驱动的预测模型是当前*活跃的方向。BP神经网络被用于建立材料属性、几何参数、工艺参数与回弹量之间的映射关系,在钛管小半径精密绕弯中实现了小于6.9%的预测误差。粒子群优化算法的引入进一步改善了模型性能,将相对误差稳定在4.2%。这意味着,对于一批钛合金管件,系统预测的回弹量与实际回弹量之间的偏差,已经控制在一个对精密弯曲有实际意义的范围内。
多传感器融合则为实时性提供了另一条路径。激光传感器和视觉监控信息被量化融合,用于实时监测回弹,测量回弹角度的平均误差控制在0.12°以内。这一精度水平已经接近航空航天弯曲公差的要求区间。基于知识驱动的时空图学习框架进一步把多传感器融合与实时回弹预测结合起来,在全局精度和局部稳定性上优于主流时空预测模型,并且通过微调策略将训练时间缩短到从头训练的大约25%。
三、从预测到补偿的闭环
预测本身不创造价值,预测驱动的补偿才创造价值。实时回弹预测的*终形态,是一个闭环:感知实际弯曲状态,预测回弹量,计算补偿修正,驱动执行机构完成调整。
闭环的实现依赖几个技术条件的成熟。传感器的采样频率和信号处理延迟必须足够低,才能在弯曲完成后的极短时间内给出可靠的预测。预测模型必须具备跨设备迁移能力——目前不同制造商的弯管设备在机械结构、控制系统和传动特性上差异显著,在特定设备上训练的模型难以直接迁移到其他设备,每台新设备都需要重新标定和训练,这是规模化应用的关键障碍。补偿执行机构(通常是弯曲轴的过弯控制)的响应精度,必须与预测精度匹配,否则“算得准但补不准”同样无法提升*终精度。
四、务实的技术路线建议
对于大多数弯管加工企业,一步到位实现全闭环实时补偿并不现实。更务实的路径是分阶段推进。
*阶段,用数据驱动的预测模型替代人工试错。在换产时,用模型预测的补偿值作为首件参数,再根据实测结果做小幅修正。这一步不需要改造设备,只需要引入预测工具和积累数据。
第二阶段,引入在线测量手段,缩短“弯—测—修”循环。在机测量或快速离线测量,让每批次的回弹趋势能够被及时捕捉,补偿值随批次波动动态调整。
第三阶段,在设备支持的前提下,打通预测与控制的闭环。这一阶段的前提是设备具备足够精度的过弯控制和开放的通信接口。
结语
回弹实时预测的算法进化,正在把弯管补偿从“猜一个数”变成“算一个数”。6.9%到4.2%的误差收敛,0.12°的实时测量精度,这些数字的意义不在于实验室里的*优表现,而在于它们正在逼近产线上“稳定可用”的门槛。当预测足够准、足够快,回弹就不再是一个需要“对付”的敌人,而是一个可以被“管理”的变量。